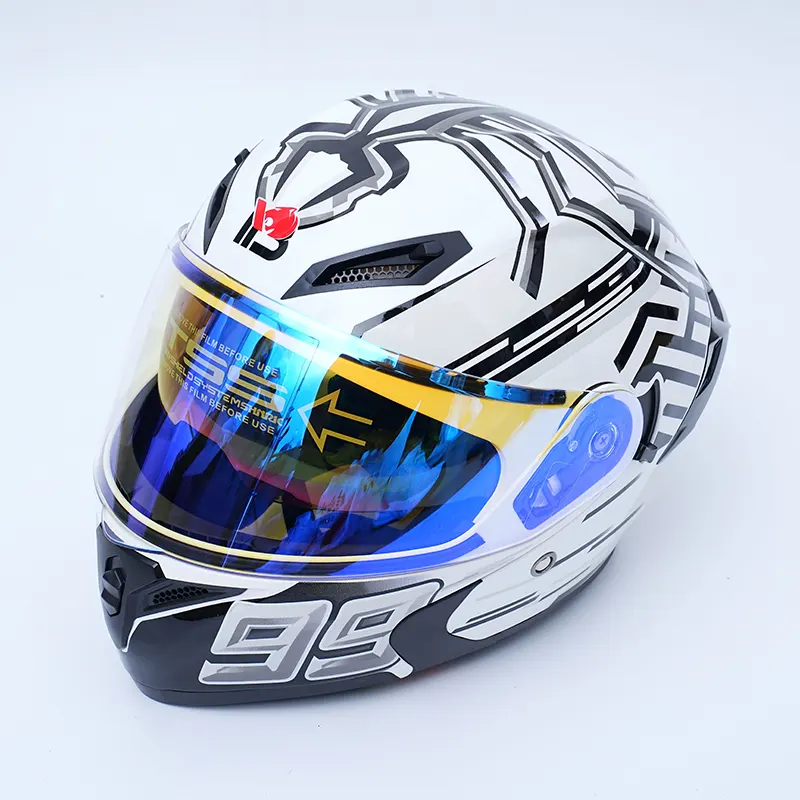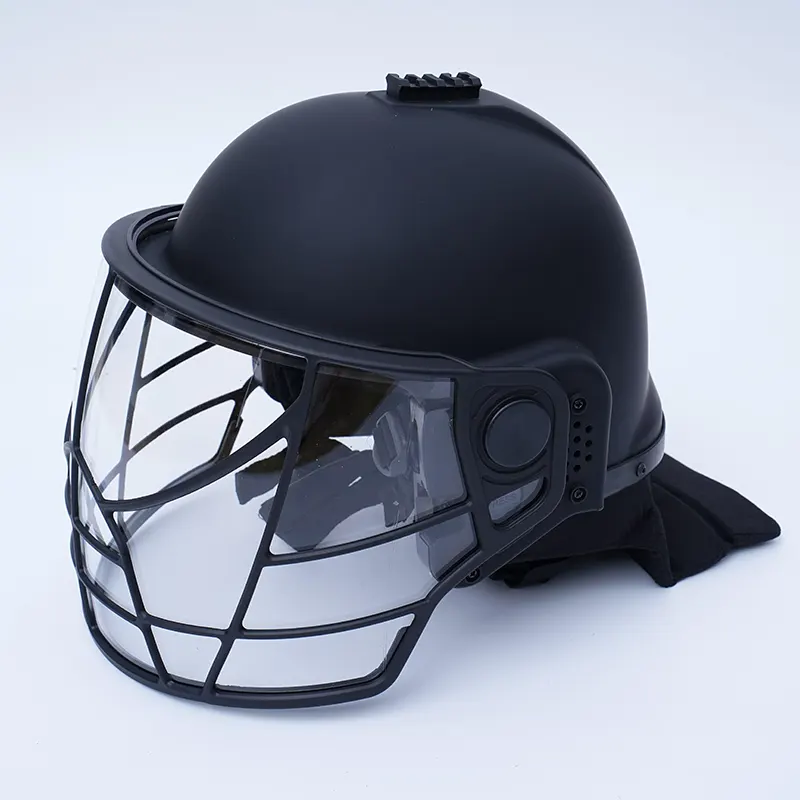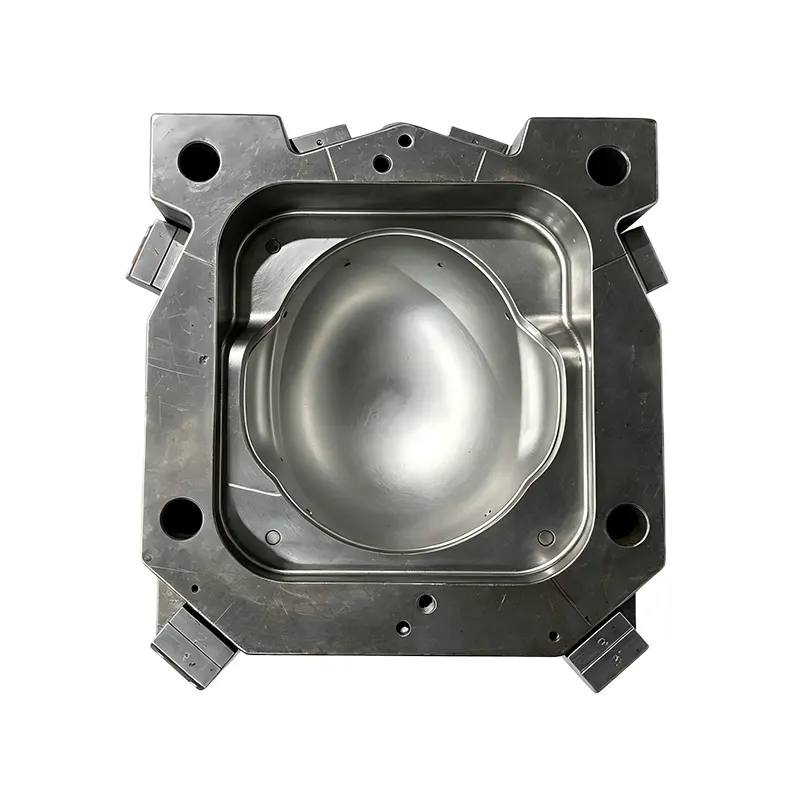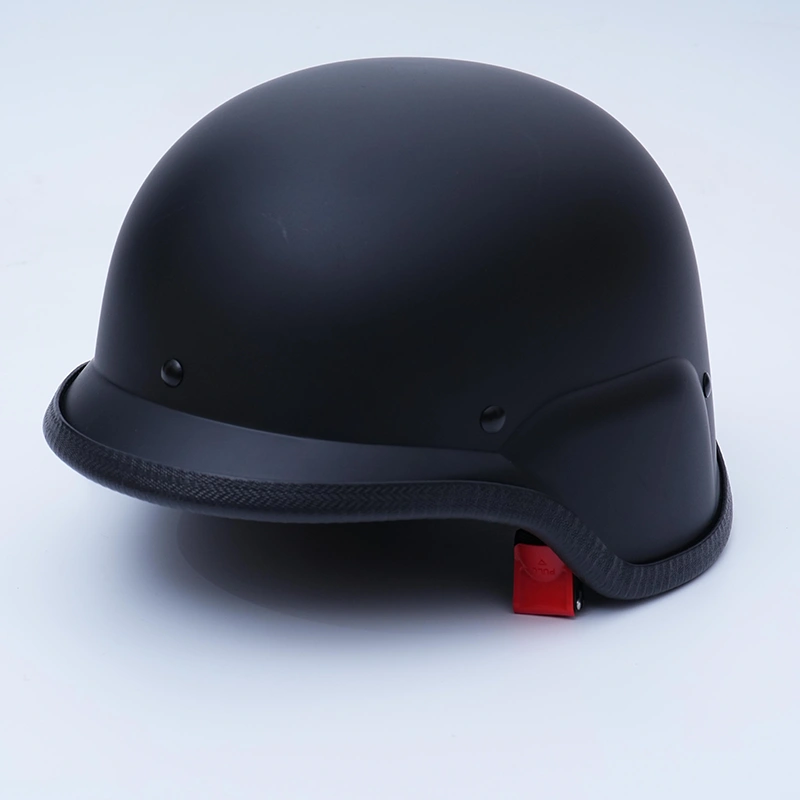


Galaxiec'estMoulage par injection de casque anti-émeute d'ABS de PCest développé pour les fabricants recherchant une production cohérente de coques de casque avec des matériaux PC et PC+ABS. Avec un insert concave intégré à une seule cavité, de l'acier pré-trempé P20/718H, un polissage de cavité Ra 0,8 et une durée de vie théorique de 300 000 à 500 000 tirs, le moule est conçu pour une production industrielle stable et reproductible.
La production de coques de casques anti-émeutes ne se limite pas au simple façonnage d’un matériau thermoplastique. Le moule d'injection doit maintenir une cohérence dimensionnelle, contrôler l'uniformité de la coque et des parois, résister à des pressions d'injection répétées et permettre un démoulage fiable sur de longs cycles de production. Le PC et le PC+ABS sont généralement sélectionnés pour les applications où la performance aux chocs et la résistance structurelle sont importantes, faisant de la conception du moule une partie essentielle du processus de fabrication.
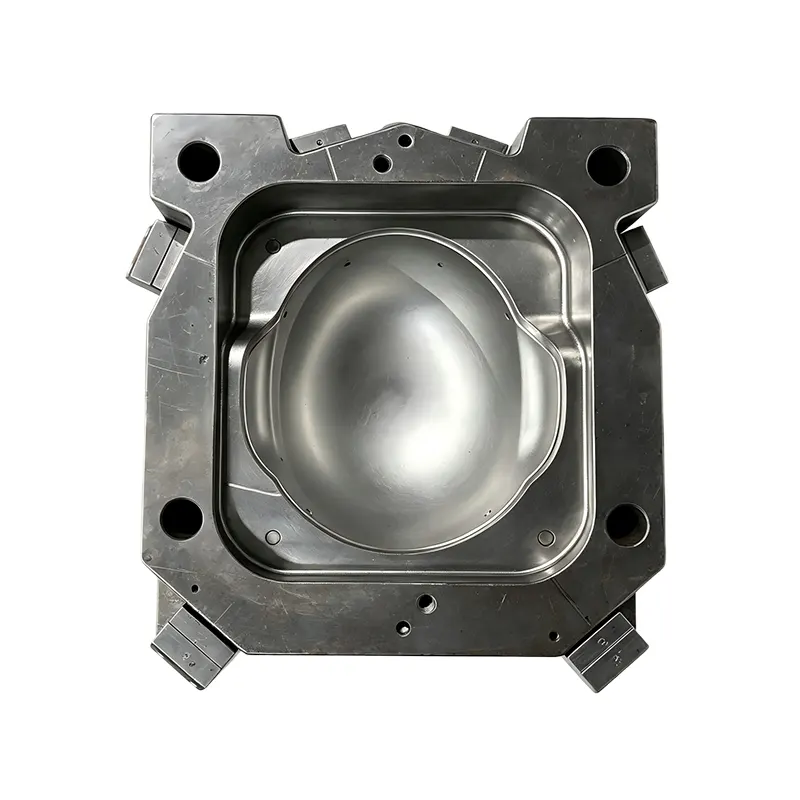
Table des matières
- Pourquoi la conception du moule du casque est-elle importante ?
- Quelle est la structure clé d’un moule de casque PC ABS ?
- Caractéristiques de moulage par injection de casque anti-émeute d'ABS de PC
- Pourquoi le PC et le PC+ABS conviennent-ils au moulage de coques de casque ?
- Comment la précision et la durabilité affectent-elles la production ?
- Comment le moule est-il fabriqué et testé ?
- Que doivent vérifier les acheteurs avant de commander ?
- Où peut-on appliquer le moule ?
- Foire aux questions
- Obtenez une solution de moule personnalisée
Pourquoi la conception du moule du casque est-elle importante ?
Un moule à injection détermine directement avec quelle précision une coque de casque est reproduite au cours de chaque cycle de production. Pour les équipements de protection, la cohérence est particulièrement importante car les variations de géométrie, d’épaisseur de paroi, de qualité de surface ou de démoulage peuvent affecter l’assemblage en aval et l’inspection du produit.
Un moule de casque bien conçu doit fournir un profil de cavité stable tout en gérant la pression d'injection et les conditions de refroidissement. L'objectif n'est pas simplement de créer la forme externe correcte, mais de maintenir la répétabilité tout au long de la production.
- Cohérence dimensionnelle :Aide à maintenir la géométrie prévue de la coque du casque.
- Moulage uniforme :Prend en charge la formation cohérente des parois de la coque.
- Résistance à l'usure :Permet à l'outil de résister à des cycles de production répétés.
- Démoulage fiable :Réduit la possibilité de dommages ou de marques d'éjection visibles.
- Qualité des surfaces :Une cavité polie peut aider à produire une apparence de coque propre et cohérente.
Les recherches sur la production de casques moulés par injection ont également identifié des cycles de production plus courts, une qualité de produit stable et une résistance aux chocs comme avantages importants associés au moulage par injection par rapport aux approches de formage plus traditionnelles.
Quelle est la structure clé d’un moule de casque PC ABS ?
Le moule de Galaxy utilise unstructure d'insert concave intégrée à cavité unique. Cette configuration est adaptée à la production de coques extérieures de casques anti-émeutes et fournit une géométrie de cavité dédiée pour reproduire le profil de coque requis.
La cavité utilise de l'acier de moule pré-durci P20 et 718H, tandis que la base du moule utilise de l'acier au carbone 45#. Cette combinaison vise à équilibrer la résistance à l'usure de la cavité avec la rigidité globale de la base du moule pendant l'injection.
Configuration à cavité unique
Une conception à cavité unique permet aux ingénieurs de rester concentrés sur une reproduction précise de la coque du casque. Cela peut également simplifier l’équilibrage des moules et la gestion de la production lorsque le produit nécessite une zone de moulage projetée relativement grande.
Acier à cavité pré-durci
Le P20 et le 718H sont des options d'acier pour moules établies pour l'outillage industriel. Leur utilisation dans la cavité constitue une base pratique pour une production répétée, en particulier lorsque le moule doit fonctionner pendant de longues périodes.
Polissage des cavités fines
La cavité est traitée par polissage en plusieurs étapes pour obtenir une finition de surface Ra 0,8. Une finition contrôlée de la cavité aide à réduire les marques d'usinage évidentes sur la coque moulée et donne une apparence finie plus propre.
Caractéristiques de moulage par injection de casque anti-émeute d'ABS de PC
Les paramètres suivants résument la configuration de base décrite pour le moule de coque de casque de Galaxy. Les dimensions réelles du moule, la conception des canaux, la disposition du refroidissement et les exigences de la machine d'injection peuvent être personnalisées en fonction du modèle CAO du casque du client et des exigences de production.
| Paramètre | Spécification | Avantage de production |
|---|---|---|
| Produit moulé | Coque extérieure du casque anti-émeute | Conçu pour la production de coques dédiée |
| Compatibilité des matériaux | PC et PC+ABS | Prend en charge les options thermoplastiques techniques courantes |
| Structure de la cavité | Insert concave intégré à une seule cavité | Géométrie de cavité stable et moulage contrôlé |
| Acier à cavité | Acier pré-trempé P20/718H | Bonne résistance à l'usure et à la déformation |
| Fond de moule | Acier au carbone 45# | Fournit une rigidité structurelle |
| Finition de la surface de la cavité | Ra 0,8 polissage fin | Supporte les surfaces de coque lisses et propres |
| Durée de vie théorique | 300 000 à 500 000 tirs | Prend en charge de longs cycles de production |
Pourquoi le PC et le PC+ABS conviennent-ils au moulage de coques de casque ?
La sélection des matériaux influence la conception du moule, les conditions de traitement, les exigences de refroidissement, le comportement au retrait et les caractéristiques de performance de la coque finie. Le PC offre une résistance élevée aux chocs et à la chaleur, tandis que le PC+ABS combine les caractéristiques du polycarbonate avec les avantages de traitement et de surface associés à l'ABS.
Pour cette raison, les fabricants doivent confirmer la qualité exacte de la résine avant que le moule n'entre dans l'ingénierie finale. Différentes qualités peuvent avoir des caractéristiques d'écoulement, un comportement au retrait, des températures de traitement et des additifs différents.
Un moule approprié doit donc être conçu autour du matériau confirmé par le client plutôt que de traiter le PC et le PC+ABS comme des matériaux complètement interchangeables. La confirmation des matériaux pendant la phase de conception peut contribuer à réduire les modifications ultérieures et à améliorer la stabilité de la production.
Liste de contrôle de sélection des matériaux
- Confirmez la qualité exacte de la résine PC ou PC+ABS.
- Passez en revue les conditions de traitement recommandées par le fabricant.
- Tenez compte du retrait attendu et des exigences dimensionnelles.
- Vérifiez l'aspect de surface souhaité de la coque du casque.
- Faites correspondre le matériau avec le volume de production et l’application prévus.
Comment la précision et la durabilité affectent-elles la production ?
Un moule de casque est soumis à plusieurs reprises à un mouvement mécanique, à une pression d'injection, à des cycles thermiques et à des forces d'éjection. Au fil du temps, une sélection inadéquate des matériaux ou une précision d’usinage insuffisante peuvent augmenter l’usure et les écarts dimensionnels.
Galaxie répond à ces exigences grâce à un usinage CNC de précision, un polissage des cavités en plusieurs étapes, un essai d'injection, une inspection dimensionnelle et des tests de démoulage. Ces étapes créent une boucle de contrôle qualité entre la fabrication du moule et la préparation à la production.
La durée de vie théorique indiquée de 300 000 à 500 000 coups est particulièrement pertinente pour les fabricants qui envisagent une production soutenue. La durée de vie réelle du moule dépend de facteurs tels que le matériau, les conditions de traitement, la maintenance, le fonctionnement de la machine et l'environnement de production. Les chiffres de durée de vie doivent donc être traités comme des objectifs techniques plutôt que comme une garantie universelle.
Comment le moule est-il fabriqué et testé ?
L'outillage de précision nécessite un processus de fabrication contrôlé car de petits écarts dimensionnels dans la cavité peuvent être reproduits sur chaque pièce moulée. Un flux de production typique comprend les étapes suivantes :
- Examen du produit et du DFM :Le modèle CAO du casque et les exigences en matière de matériaux sont évalués avant l'usinage.
- Ingénierie des cavités :La structure de la cavité et les dimensions critiques sont établies selon la conception approuvée.
- Usinage CNC :L'usinage de haute précision crée les principaux composants de la cavité et du moule.
- EDM et finition :Les zones complexes ou détaillées peuvent recevoir des processus d'usinage et de finition supplémentaires.
- Polissage:La surface de la cavité est affinée jusqu'à la finition requise.
- Assemblage du moule :La cavité, le fond de moule, les composants d'éjection et d'autres systèmes sont assemblés.
- Injection d'essai :Le moule est testé avec le matériau de production prévu.
- Inspection:Les dimensions des échantillons et les performances de démoulage sont vérifiées avant la livraison.
Cette approche est importante pour les acheteurs OEM, car le moule doit arriver prêt à être intégré dans le processus de production prévu plutôt que de nécessiter d'importants travaux correctifs après l'installation.
Que doivent vérifier les acheteurs avant de commander ?
La sélection d’un fournisseur de moules pour casques ne se limite pas à comparer le devis initial d’outillage. Les équipes d’approvisionnement doivent évaluer ensemble les spécifications techniques et le processus de contrôle qualité.
| Point de contrôle de l'acheteur | Pourquoi c'est important |
|---|---|
| Compatibilité des matériaux | Garantit que le moule est conçu autour de la résine prévue |
| Acier à cavité | Influence la résistance à l’usure et la stabilité dimensionnelle |
| Finition superficielle | Affecte l'apparence et la qualité de traitement des coques moulées |
| Objectif de durée de vie | Aide à estimer l’utilisation des outils à long terme |
| Moulage d'essai | Confirme les performances de production pratiques avant expédition |
| Contrôle dimensionnel | Vérifie le moule fini par rapport aux exigences approuvées |
| Assistance après-vente | Aide à gérer la maintenance et les besoins futurs en matière d'outillage |
Les acheteurs peuvent également consulter les solutions plus larges de moulage d'équipement de police de Galaxy lorsqu'un projet implique plusieurs composants d'équipement de protection plutôt qu'une seule coque de casque.
Où peut-on appliquer le moule ?
Le moule est principalement destiné à la production en série de coques extérieures de casques anti-émeutes. Il peut être envisagé pour les fabricants produisant des équipements de protection destinés aux applications de sécurité et à usage professionnel.
- Fabrication de casques anti-émeutes
- Production d'équipements de sécurité
- Projets OEM d’équipements de protection
- Développement de coques de casque sur mesure
- Production par injection batch de coques PC ou PC+ABS
Pour les projets nécessitant des outils de protection supplémentaires, les fabricants peuvent également évaluer des solutions connexes telles qu'un moule pour casque anti-émeute ou d'autres configurations de moules dédiées à l'équipement de police.
Foire aux questions
Quels matériaux ce moulage par injection de casque peut-il traiter ?
Le moule est conçu pour être compatible avec les matières premières PC et PC+ABS. La qualité finale du matériau doit être confirmée au cours de la phase d'ingénierie afin que les paramètres de traitement et de moulage puissent être adaptés de manière appropriée.
Quelle est la structure de la cavité ?
Le moule utilise une structure d'insertion concave intégrée à cavité unique conçue spécifiquement pour la production de coques extérieures de casques anti-émeutes.
Quel acier est utilisé pour la cavité du moule ?
La cavité utilise de l'acier de moule pré-durci P20 et 718H, tandis que la base du moule utilise de l'acier au carbone 45#.
Quelle est la finition de surface de la cavité ?
La cavité subit un polissage en plusieurs étapes pour atteindre une norme de polissage fin Ra 0,8, permettant ainsi de maintenir des surfaces de coque moulées lisses et propres.
Combien de temps le moule peut-il être utilisé ?
La durée de vie théorique indiquée est d'environ 300 000 à 500 000 tirs. La durée de vie réelle dépend de la qualité de la résine, des conditions de traitement, de la maintenance, du fonctionnement de la machine et d'autres facteurs de production.
Le moule est-il testé avant la livraison ?
Oui. Chaque moule est soumis à un essai d'injection, à une inspection dimensionnelle et à des tests de douceur de démoulage avant la livraison pour aider à vérifier l'état de préparation de la production.
Obtenez une solution de moule personnalisée
Choisir la bonne configuration d'outillage au début d'un projet de casque peut réduire les risques de production et offrir un chemin plus stable depuis la conception CAO jusqu'à la production de masse. Galaxy combine l'usinage de moules de précision, la compatibilité des matériaux, la finition des cavités, l'injection d'essai et l'inspection pour aider les fabricants à développer des coques de casque anti-émeute PC et PC+ABS.
Si vous envisagez un nouveau projet de casque, remplacez un outil existant ou développez une coque personnalisée,Contactez-nousavec votre dessin CAO, vos spécifications de matériaux, votre volume de production et vos informations sur la machine. Galaxy peut examiner vos besoins et fournir une configuration de moule, une solution d'ingénierie et un devis adaptés à votre projet.