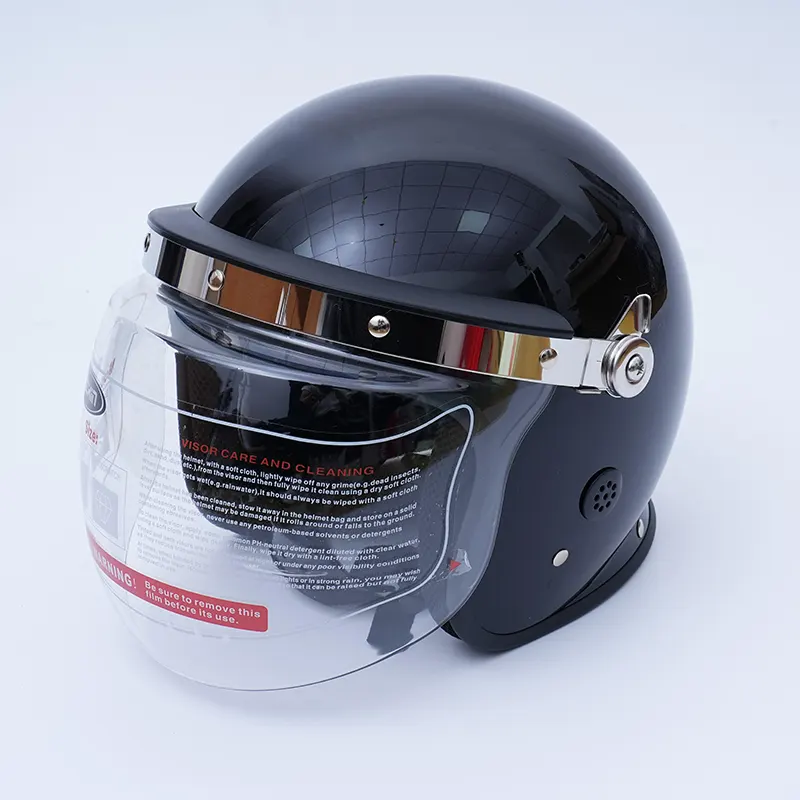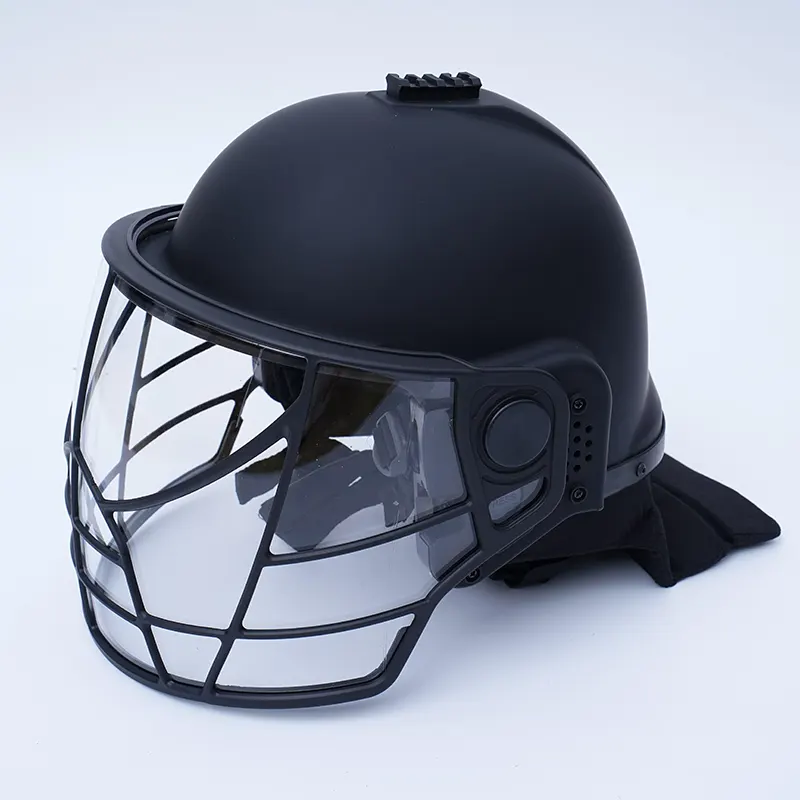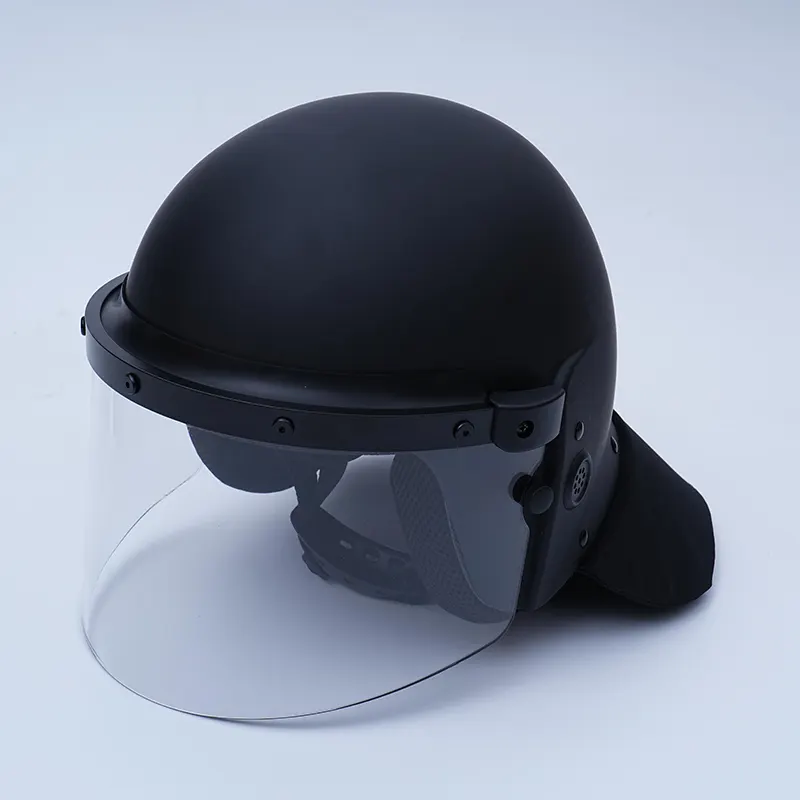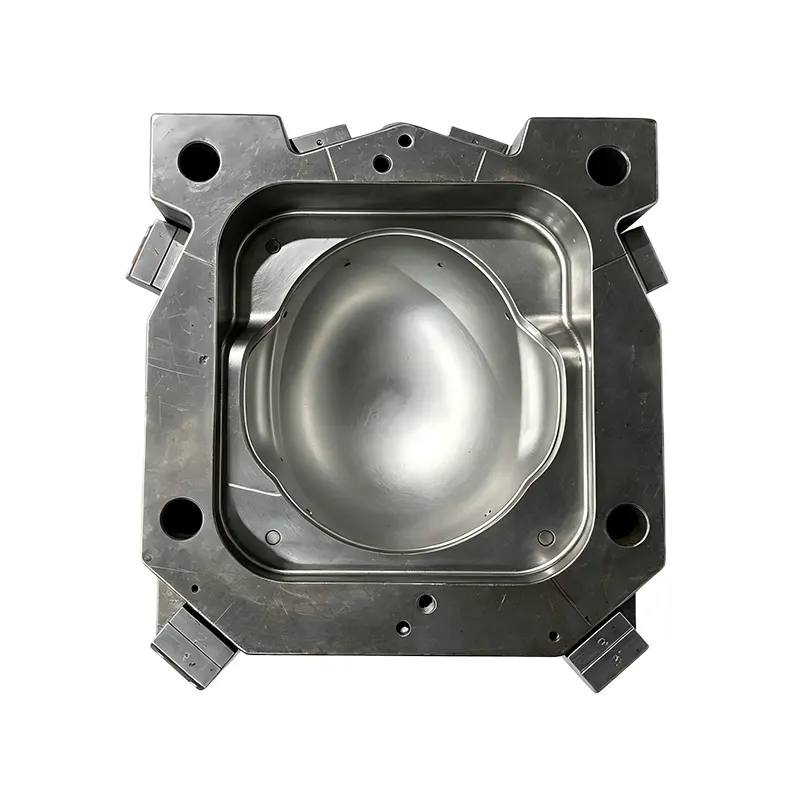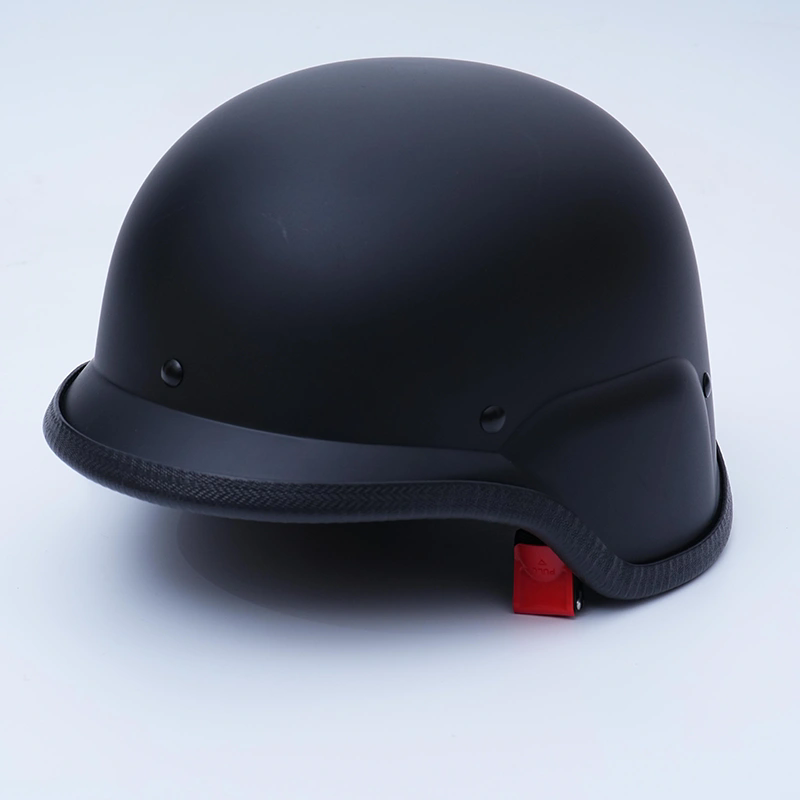


Galaxiefournit leMoulage par injection de casque anti-émeute d'ABS de PCpour les fabricants recherchant des dimensions de coque reproductibles, une qualité de surface contrôlée et un outillage fiable pour la production de moulage par injection. Conçu pour les matériaux PC et PC+ABS, ce moule de casque combine une structure intégrée à cavité unique, un acier de moule pré-durci, un usinage de précision et un polissage à cavité fine pour prendre en charge une production stable et des performances d'outillage à long terme.
Une coque de casque de protection doit conserver une forme et une finition constantes tout au long des cycles répétés de moulage par injection. Le moule joue donc un rôle essentiel dans la détermination de la précision dimensionnelle, de l’apparence de la surface, des performances de démoulage et de la stabilité de la production. LeMoulage par injection de casque anti-émeute d'ABS de PCest conçu autour d'une structure d'insert concave intégrée à une seule cavité. Sa cavité utilise de l'acier de moule pré-durci P20 et 718H, tandis que la base du moule est fabriquée en acier au carbone 45#. Une surface de cavité polie Ra 0,8 permet une finition moulée plus lisse, tandis que la durée de vie théorique indiquée de 300 000 à 500 000 coups fournit une référence pour la planification de production en grand volume.
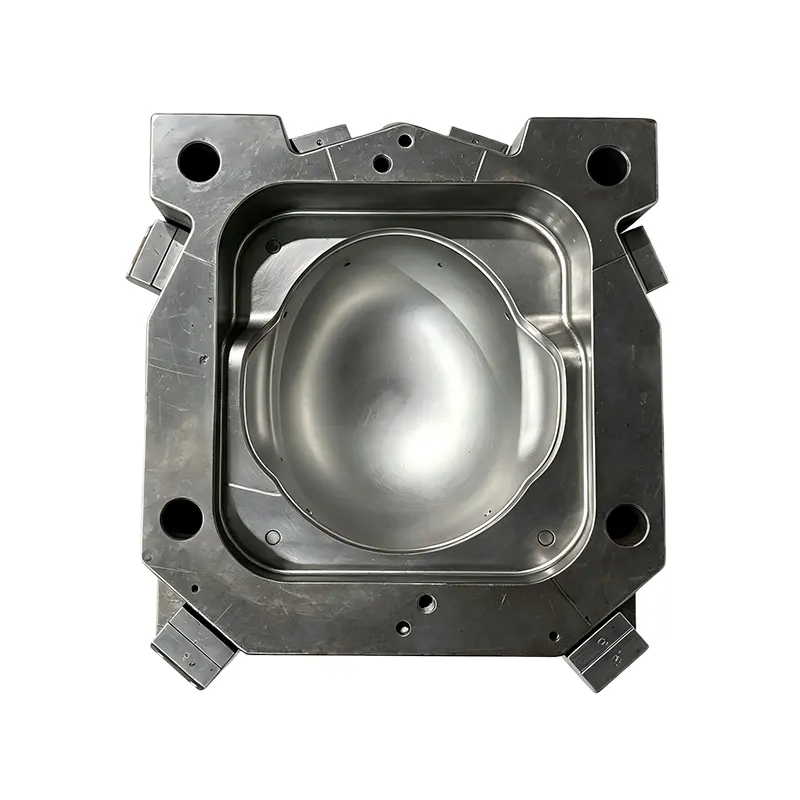
Table des matières
- Quel rôle le moulage par injection joue-t-il dans la production de casques ?
- Comment le moulage par injection de casque est-il conçu ?
- Pourquoi l'acier pour moules P20 et 718H est-il utilisé ?
- Pourquoi les options matérielles PC et PC+ABS sont-elles appropriées ?
- Comment le polissage des cavités affecte-t-il le produit moulé ?
- Comment le moule peut-il prendre en charge une production répétée ?
- Quels facteurs de qualité les fabricants doivent-ils évaluer ?
- Que doivent confirmer les acheteurs avant de commander ?
- Foire aux questions
- Considérations finales
Quel rôle le moulage par injection joue-t-il dans la production de casques ?
Le moulage par injection est un processus de fabrication reproductible, mais la répétabilité dépend fortement de l'outillage utilisé pour définir la géométrie du produit. Pour une coque de casque anti-émeute, le moule détermine le contour externe, la relation dimensionnelle entre les caractéristiques, la texture de la surface et les conditions dans lesquelles la pièce moulée peut être libérée de la cavité.
Lorsque l'outillage est fabriqué avec précision, chaque cycle de moulage démarre à partir de la même géométrie de cavité. Cela crée une base plus contrôlée pour maintenir des dimensions de coque de casque cohérentes pendant la production par lots.
Un moule d’injection de casque dédié peut également réduire le besoin d’ajustements manuels répétés. Une fois l'outillage validé avec la résine et la machine d'injection sélectionnées, les fabricants peuvent établir un processus de production plus stable autour de paramètres de moulage documentés.
Pour les acheteurs, cela signifie que l’achat de moules ne doit pas se concentrer uniquement sur le prix d’achat. La sélection de l'acier, la construction de la cavité, l'état de surface, la durée de vie attendue, les procédures de test et la compatibilité avec la machine d'injection prévue sont tout aussi pertinents.
Comment le moulage par injection de casque est-il conçu ?
Le moule adopte unstructure d'insert concave intégrée à cavité unique. Cette configuration fournit une cavité de moulage dédiée pour la coque du casque et permet d'usiner avec précision la géométrie de la cavité en fonction de la conception du produit.
Un agencement à cavité unique peut s'avérer particulièrement pratique lorsque le produit est relativement volumineux ou lorsque le fabricant donne la priorité à la précision de la cavité et aux conditions de production contrôlées plutôt qu'à une production maximale de pièces par cycle.
La configuration principale des outils peut être résumée comme suit :
| Article | Spécification | Pertinence pour la fabrication |
|---|---|---|
| Application | Coque extérieure du casque anti-émeute | Outillage dédié aux casques de protection |
| Structure de la cavité | Insert concave intégré à une seule cavité | Géométrie de coque contrôlée |
| Matériau de la cavité | Acier pour moules pré-durci P20 et 718H | Durabilité et stabilité dimensionnelle |
| Fond de moule | Acier au carbone 45# | Soutien structurel |
| Finition de la cavité | Ra 0,8 polissage fin | Surface moulée plus lisse |
| Résine compatible | PC et PC+ABS | Prend en charge deux options courantes de plastique technique |
| Vie théorique | 300 000 à 500 000 tirs | Référence utile pour la planification de la production |
Pourquoi l'acier pour moules P20 et 718H est-il utilisé ?
La sélection de l'acier pour moule influence les performances d'un outil dans des conditions de moulage par injection répétées. La cavité est exposée à une pression mécanique, à des changements thermiques, à un écoulement de plastique et à des cycles répétés d'ouverture et de fermeture. Il nécessite donc une combinaison appropriée d’usinabilité, de dureté, de résistance à l’usure et de stabilité dimensionnelle.
La cavité de cet outillage utiliseAcier pour moules pré-durci P20 et 718H. L'acier pré-trempé peut offrir un équilibre pratique entre les exigences d'usinage et les performances de service pour la construction de moules à injection.
Pour les acheteurs de production, le point important est que les spécifications des matériaux doivent être prises en compte en même temps que les exigences réelles de transformation. La résine moulée, la quantité de production attendue, les conditions du cycle, le calendrier de maintenance et les tolérances dimensionnelles requises influencent tous la configuration de l'outillage approprié.
La base du moule en acier au carbone 45# fournit le cadre de support pour les composants de la cavité. Une base de moule rigide et correctement assemblée permet de maintenir l'alignement entre les composants d'outillage lors d'opérations répétées.
Pourquoi les options matérielles PC et PC+ABS sont-elles appropriées ?
Le choix de la résine est une partie importante du processus de moulage par injection, car différents plastiques présentent des caractéristiques d'écoulement, de refroidissement, de retrait et de traitement différentes. Le moule doit donc être compatible avec le matériau prévu et les conditions de transformation.
Cet outillage est conçu pourPC et PC+ABS. Le polycarbonate est largement reconnu comme un thermoplastique technique doté de caractéristiques d’impact et dimensionnelles utiles. PC+ABS combine les propriétés du polycarbonate et de l'ABS et peut offrir un équilibre différent entre aptitude au traitement et performances mécaniques en fonction de la formulation spécifique.
Les fabricants doivent toujours sélectionner la qualité exacte de la résine en fonction des spécifications de leur produit et des exigences de test applicables. La température d'injection, la température du moule, la pression de maintien, le temps de refroidissement et d'autres paramètres doivent être établis au moyen d'essais de production plutôt que d'être supposés uniquement à partir de la famille de matériaux.
- Confirmez la qualité exacte de la résine avant la validation du moule.
- Consultez la fenêtre de traitement recommandée par le fabricant de résine.
- Vérifiez les caractéristiques de retrait lorsque les dimensions finales sont critiques.
- Validez le comportement de remplissage et de refroidissement grâce à un moulage d’essai.
- Conservez les paramètres de production documentés pour une fabrication reproductible.
Comment le polissage des cavités affecte-t-il le produit moulé ?
La surface de la cavité est directement transférée à la surface du composant en plastique moulé. Par conséquent, les marques d’usinage, la qualité du polissage et les irrégularités locales de la surface peuvent influencer l’apparence de la coque du casque finie.
Ce moule utilise unSurface de la cavité finement polie Ra 0,8. Une finition de surface contrôlée peut aider à réduire les marques d'usinage visibles et à donner une apparence plus propre après le moulage.
La finition de surface est également importante pour le démoulage. En fonction de la géométrie et de la résine, une cavité plus lisse peut contribuer à réduire la résistance indésirable lors du démoulage de la pièce. Cependant, les angles de dépouille, la conception de l'éjecteur, les conditions de refroidissement et les paramètres de moulage doivent également être pris en compte lors de l'évaluation des performances de démoulage.
Pour les fabricants produisant des coques de casque en quantités commerciales, une qualité cosmétique constante peut réduire le besoin de post-traitement inutile et aider à maintenir une apparence uniforme entre les lots de production.
Comment le moule peut-il prendre en charge une production répétée ?
La durée de vie théorique du moule est une spécification importante lors de la planification de la capacité de production. La durée de vie indiquée pour cet outillage est d'environ300 000 à 500 000 tirs.
Ce chiffre doit être traité comme une référence plutôt que comme un chiffre de production garanti dans toutes les conditions de fonctionnement. La durée de vie réelle peut être affectée par la formulation de la résine, les additifs abrasifs, la pression d'injection, la fréquence des cycles, la température de fonctionnement, la qualité de la maintenance, les procédures de nettoyage et le fonctionnement général de la machine.
Pour maintenir les performances des outils, les fabricants doivent établir une routine de maintenance pratique qui comprend :
- Nettoyage de la cavité et des surfaces de joint après les cycles de production programmés.
- Inspecter les composants mobiles et d’accouplement pour déceler toute usure anormale.
- Vérification des canaux de refroidissement pour déceler toute contamination ou tout débit restreint.
- Maintenir une lubrification appropriée si nécessaire.
- Enregistrement des cycles de production et des activités de maintenance.
- Inspecter le produit moulé pour détecter les premiers signes de changements dimensionnels ou de surface.
De telles pratiques préventives peuvent faciliter la surveillance de l’état des outils et aider les fabricants à identifier les problèmes potentiels avant qu’ils n’affectent un grand lot de production.
Quels facteurs de qualité les fabricants doivent-ils évaluer ?
Un fournisseur professionnel de moules à injection devrait être en mesure de discuter à la fois des spécifications de l’outillage et du processus de validation. Les acheteurs peuvent évaluer un moule de casque en utilisant plusieurs critères mesurables plutôt que de se fier à des descriptions générales.
Précision de la cavité
La cavité doit reproduire de manière cohérente la conception approuvée du produit. Les dimensions critiques doivent être identifiées lors de la phase d’ingénierie et vérifiées lors de l’inspection.
Spécifications des matériaux et de l'acier
Le fournisseur doit indiquer clairement l'acier de la cavité et le matériau de base du moule afin que les acheteurs puissent comprendre la configuration d'outillage attendue.
Qualité des surfaces
Les exigences en matière de polissage doivent être convenues à l'avance, en particulier lorsque la coque du casque présente des surfaces externes visibles qui nécessitent un aspect esthétique cohérent.
Moulage d'essai
L'injection d'essai offre la possibilité d'évaluer le remplissage, le démoulage, l'aspect de la surface, la cohérence dimensionnelle et l'interaction entre le moule et la machine d'injection sélectionnée.
Durée de vie de production
Le nombre de tirs attendu doit être comparé au volume de production projeté par l'acheteur. Cela permet de déterminer si la configuration de l'outillage correspond au cycle de fabrication prévu.
Que doivent confirmer les acheteurs avant de commander ?
Avant d'acheter unMoulage par injection de casque anti-émeute d'ABS de PC, les équipes d'approvisionnement doivent fournir au fournisseur de moules des informations complètes sur le produit et la production. Une communication technique claire peut empêcher des modifications d’outillage évitables plus tard dans le projet.
| Exigence de l'acheteur | Informations à confirmer |
|---|---|
| Conception de produits | Modèle 3D, dessins 2D, dimensions, tolérances et caractéristiques critiques |
| Matière plastique | PC, PC+ABS ou qualité de résine exacte |
| Quantité de production | Production mensuelle ou annuelle attendue |
| Machine à injecter | Taille de la machine, capacité d'injection, dimensions du moule et exigences de serrage |
| Apparence | Finition requise de la cavité et qualité de surface visible |
| Inspection | Exigences en matière d’inspection dimensionnelle et de moulage d’essai |
| Durée de vie de l'outillage | Cycles de production attendus et conditions de maintenance |
Pour un acheteur étranger travaillant avec un fournisseur ou un fabricant chinois, ces détails sont particulièrement précieux car ils établissent une référence technique commune avant le début de la fabrication. Les dessins de produits, les échantillons approuvés, les spécifications de résine et les normes d'inspection doivent être documentés dans le cadre du projet d'outillage.
Foire aux questions
Qu'est-ce qu'un moulage par injection de casque anti-émeute PC ABS ?
Il s'agit d'un outil de moulage par injection dédié utilisé pour fabriquer des coques extérieures de casques anti-émeutes à partir de plastiques techniques tels que le PC et le PC+ABS. Le moule définit la géométrie et la surface de la coque moulée lors de la production par injection.
Combien de cavités ce moule pour casque possède-t-il ?
L'outillage décrit utilise une structure d'insert concave intégrée à cavité unique, fournissant une cavité de moulage pour chaque cycle d'injection.
Quel acier est utilisé pour la cavité ?
La cavité utilise de l'acier de moule pré-durci P20 et 718H, tandis que la base du moule utilise de l'acier au carbone 45#.
Quelle est la finition de la surface de la cavité ?
La cavité est finement polie jusqu'à environ Ra 0,8, supportant une surface de coque moulée lisse et cohérente.
Quelle est la durée de vie prévue ?
La durée de vie théorique indiquée est d'environ 300 000 à 500 000 tirs. La durée de vie réelle dépend du choix des matériaux, des conditions de moulage, de la maintenance, de la fréquence de production et d'autres facteurs de fonctionnement.
Le PC+ABS peut-il être utilisé avec ce moule ?
Oui. Le moule est conçu pour les matériaux PC et PC+ABS. La qualité exacte de la résine et les paramètres de moulage doivent être confirmés lors de l'ingénierie et de la production d'essai.
Considérations finales
La performance d’une coque de casque moulée par injection commence par la précision et l’adéquation de son outillage. LeMoulage par injection de casque anti-émeute d'ABS de PCcombine une structure d'insert concave intégrée à cavité unique, de l'acier à cavité pré-durci P20 et 718H, une base de moule en acier au carbone 45#, un polissage de cavité Ra 0,8 et une compatibilité avec les matériaux PC et PC+ABS. Sa durée de vie théorique déclarée de 300 000 à 500 000 tirs en fait une spécification d'outillage pratique à prendre en compte lors de la planification d'une production répétée. Pour les fabricants comparant les fournisseurs de moules, l'évaluation la plus utile devrait inclure la construction des cavités, la sélection de l'acier, les exigences de surface, le moulage d'essai, les normes d'inspection, la compatibilité des machines et la maintenance à long terme. Si vous planifiez un nouveau projet d'outillage pour casque ou si vous avez besoin d'une solution de moulage orientée production, apprenez-en plus sur le moulage par injection de casque anti-émeute PC ABS etContactez-nouspour discuter des dessins de vos produits, des exigences en matière de matériaux, du volume de production et des besoins en outils personnalisés.